


A 1/4 pipe tap drill grutteis de diameter fan de pilot gat boarre foardat snijden in tapered ynterne pipe tried. It proses omfettet typysk it boarjen fan de rjochte boring nei de oantsjutte grutte, it ôfbramen of licht ôfsnijen fan de yngong, it ôfstimmen fan de1/4-18 NPT tap, snije de tapered tried nei in kontrolearre djipte, fuortsmite chips, en kontrolearje de klear tried mei de oantsjutte gauge.
Foar a1/4-18 NPT tried, de algemien oantsjutte tapboorgrutte is7/16 yn, lyk oan 0,4375 yn of 11,11 mm. Dizze diameter lit genôch materiaal foar de kraan om de fereaske tried te foarmjen sûnder oermjittich snijferset te meitsjen, wylst de foltôge threaded poarten gewoanlik brûkt wurde yn hydraulyske manifolds, kleplichems, pomphúshâldingen, pneumatyske komponinten en ynstrumintferbiningen foar drukmeters, sensoren, slangfittings, en drainpluggen. In lytser gat fergruttet tapping koppel en it risiko fan ark breakage, wylst in te grutte gat kin ferminderjen thread engagement. De1/4oantsjutting is de nominale pipe-thread grutte ynstee fan de eigentlike boarre-gat diameter, en omdat NPT is tapered, de klear tried moat ek wurde regele troch oanboarjen djipte en tried gauging-net troch drill grutte allinnich.
Hokker grutte drill is nedich foar in 1/4-18 NPT-kraan?
Foar a1/4-18 NPT ynterne tried, de algemien oantsjutte tapboorgrutte is7/16 yn, lyk oan0,4375 yn of 11,1125 mm. Dit is de diameter fan it rjochte, unthreaded pilotgat dat is taret foardat de NPT-pipekraan de taperige ynterne tried snijt. De1/4oantsjutting is in nominale pipe-thread grutte; it fertsjintwurdiget net de eigentlike drill diameter of de klear threaded-hole diameter.
| Ûnderdiel | Spesifikaasje | Machtigingsformulier Betekenis |
|---|---|---|
| Finished tried oantsjutting | 1/4-18 NPT | Beskiedt de fereaske tapered ynterne pipe thread |
| Tap drill grutte | 7/16 yn | Diameter fan de piloat gat foardat oanboarjen |
| Desimaal drill diameter | 0.4375 in | Wurdt brûkt foar ark en ferwurkjen opset |
| Eksakte metrike konverzje | 11.1125 mm | Direkte konverzje fan 7/16 yn |
| Praktyske ôfrûne wearde | 11.11 mm | Geskikt foar dimensionale referinsje |
| Thread pitch | 18 TPI | De ôfmakke tried hat 18 triedden per inch |
| Thread foarm | 60 graden tapered pipe thread | Produsearre troch de NPT-kraan, net troch de drill |
| Thread referinsje | ASME B1.20.1 | Definieart NPT-thread-geometry en gaging-easken |
De7/16-inch pilot gatlit genôch materiaal foar de kraan te foarmjen de tried sûnder oermjittich cutting koppel; in undersized gat fergruttet tap-breakage risiko, wylst in oversized gat ferleget thread engagement. Omdat NPT is tapered, de klear1/4-18 NPT triedmoat ek wurde kontrolearre troch oanboarjen djipte en ferifiearre mei de oantsjutte plug gauge.
Hoe tapboorgrutte ferhâldt ta de ôfmakke NPT-thread
In kraan drill grutte is net de grutte fan 'e klear tried. It is de diameter fan it gewoane silindryske gat taret foar de oanboarjende operaasje. De folchoarder fan ferwurkjen en ynspeksje omfettet ferskate aparte eleminten, elk mei in oare funksje.
| Term | Betsjutting |
|---|---|
| 1/4-18 NPT | De nominale oantsjutting fan 'e klear ynterne pipe thread |
| Tap drill | De drill brûkt om it gewoane pilotgat te produsearjen |
| 1/4-18 NPT pipe tap | De cutting ark dat foarmet de tapered ynterne tried |
| Foltôge NPT haven | De tapped gat dat akseptearret in oerienkommende manlike NPT fitting |
| Thread gauge | It ynspeksje-ark dat wurdt brûkt om de ôfmakke tried te ferifiearjen |
De drill ferwideret it sintrummateriaal, stelt de gatdiameter fêst en kontrolearret de earste gatas, mar it produsearret it helical threadprofyl net. De NPT-pipekraan ferwideret dêrnei materiaal fan 'e boarmuorre om de taperige ynterne tried te foarmjen.
De diameter fan de kraan drillis mar ien fan ferskate diminsjes dy't definiearje de klear haven. De tekening kin ek oantsjutte boarjen djipte, thread djipte, chamfer of counterbore geometry, folsleine-thread lingte, fitting engagement, en gauge posysje. In krekte pilot gat allinnich net garandearje akseptaasje; ferkearde oanboarjende djipte of yngong mjitkunde kin noch feroarsaakje gearkomste of gauge mislearjen.
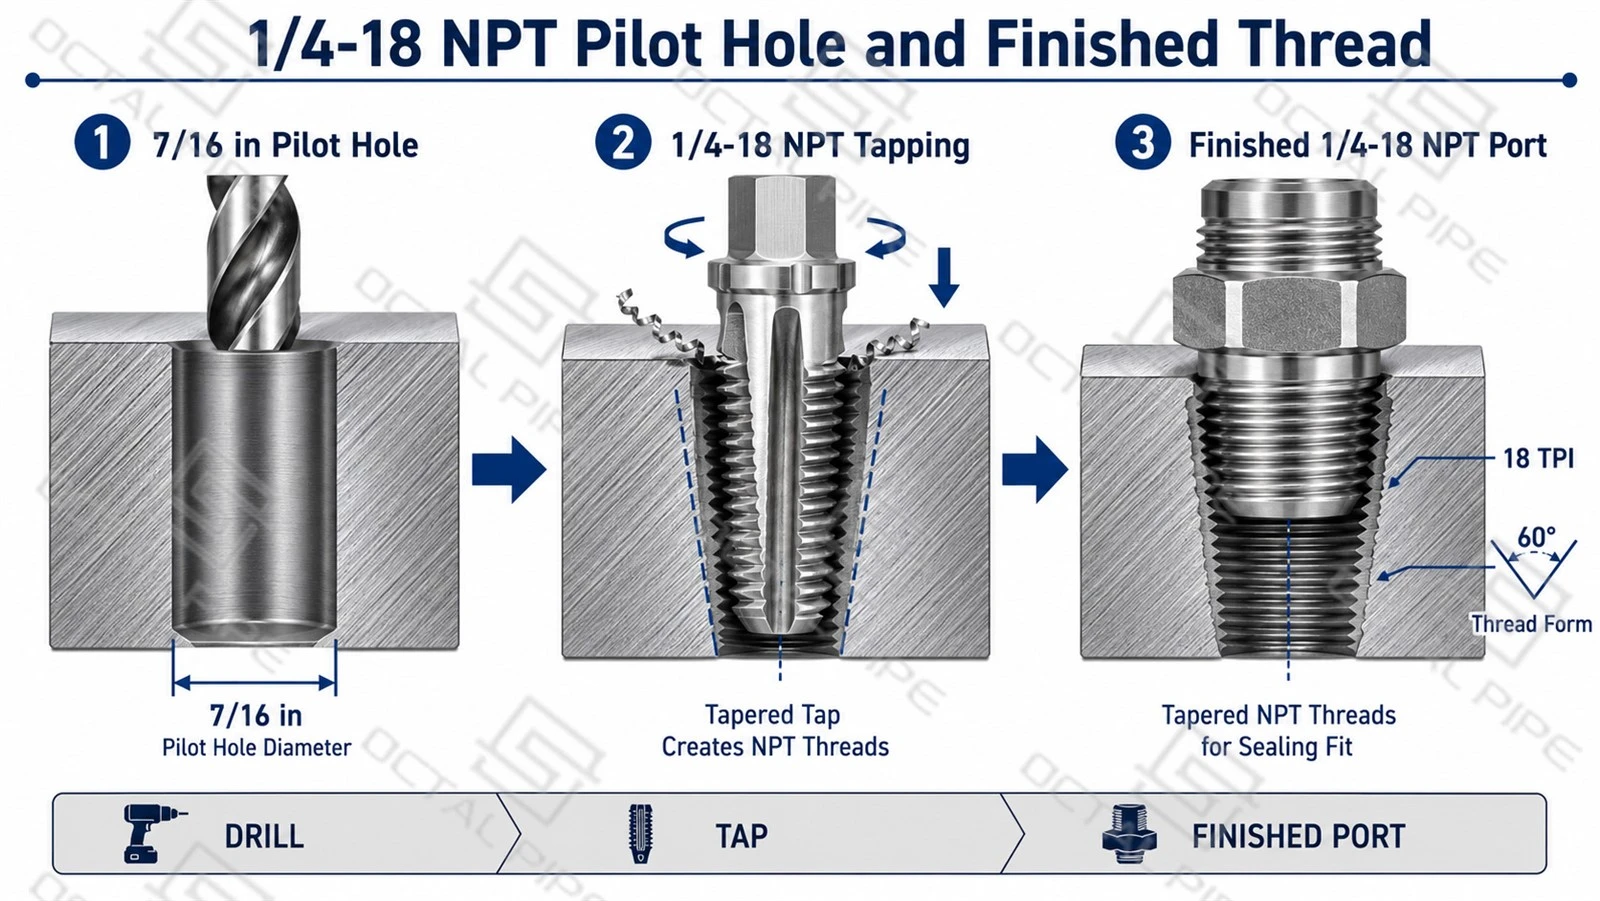
Hoe in 1/4-18 NPT ynterne tried wurdt foarme
A 1/4-18 NPT ynterne triedbegjint mei in rjochte7/16-inch pilot gat. De drill stelt de earste bore diameter en gat as, mar produsearret net de tried. In tapered1/4-18 NPT pipe tapwurdt dan advanced yn it gat te snijen de 60 graad tried profyl, 18 triedden per inch, en de fereaske NPT taper.
Omdat de pipe kraan sels is tapered, de effektive tried diameter by de haven yngong nimt ta as de kraan beweecht djipper yn it workpiece. De definitive tried grutte hinget dêrom net allinnich op de pilot-gat diameter, mar ek op de tap mjitkunde en kontrolearre tapping djipte.
| Machtigingsformulier Stage | Tool Aksje | Feature Controlled |
|---|---|---|
| Pilot-hole drilling | Produsearret in rjochte7/16-inch silindrysk gat | Inisjele bore diameter en gat alignment |
| Yntree tarieding | Ferwideret burrs en soarget foar in kontrolearre chamfer | Tap yngong en beskerming fan 'e earste folsleine thread |
| Pipe tapping | Snijt de60 graden tried profyl, 18 TPI, en NPT taper | Thread foarm, pitch, en tapered geometry |
| Djipte kontrôle | Stopt de tapered tap op 'e fêststelde axiale posysje | Effektive threadgrutte en passende ynset |
| Draadmeting | Kontrolearret de klear haven mei de oantsjutte NPT plug gauge | Pitch-diameter posysje en tried akseptaasje |
De7/16-inch drill gruttebepaalt allinich hoefolle materiaal oerbliuwt foar de piipkraan om te ferwiderjen. It definiearret net de definitive grutte fan de threaded haven. As de kraan te betiid stopt, bliuwt de effektive trieddiameter te lyts en kin de fitting net genôch yngean. As de kraan te fier foarút giet, wurdt de haven te grut en kin de fitting te djip yngean of net genôch ynterferinsje leverje.
Om dizze reden fereasket in repeatable 1/4-18 NPT haven sawol in kontrolearre tapping djipte en definitive gauge ferifikaasje. De ferwurkingsdjipte kin brûkt wurde om de produksjeopset te fêstigjen, mar de ôfmakke tried moat wurde akseptearre neffens de oantsjutte NPT-meterposysje ynstee fan drilldiameter of fisuele uterlik allinich.
It gat tariede foardat jo tikke
Foardat boarjen, befêstigje dat de fereaske tried is1/4-18 NPT, sûnt oare kwart-inch thread systemen kinne brûke ferskillende drills, kranen, en gauges. It gat type, drilling djipte, workpiece materiaal, en beskikber muorre dikte moatte ek wurde kontrolearre foardat Machtigingsformulier.
| Kontrôle item | Main eask |
|---|---|
| Thread oantsjutting | Befêstigje1/4-18 NPTop de tekening |
| Hole type en djipte | Identifisearje troch of blyn gat en soargje foar genôch tap- en chipklaring |
| Hole alignment | Hâld de drill as fjouwerkant nei de referinsje oerflak |
| Yntree tarieding | Tapasse in lichte skuorring en ferwiderje bramen sûnder de iepening te fergrutsjen |
| Cleaning en ynspeksje | Fuortsmite chips en ferifiearje gat diameter, djipte, en ôfstimming foar it tikjen |
De pipe kraan folget de boarre gat as, sadat in hoeke of min pleatst pilot gat kin beynfloedzje fitting alignment en sealing sels as de juste drill grutte wurdt brûkt.
Troch gatten en bline gatten
De mienskiplikedrill grutte foar 1/4 NPTbliuwt7/16 ynfoar sawol troch gatten en bline gatten, mar de fereaske boarjende djipte is oars.
| Soart gat | Main Machining Requirement |
|---|---|
| Troch gat | Kontrolearje ôfstimming, breakout burrs, en chip fersmoarging |
| Blyn gat | Tastean ekstra djipte foar de taplieding, ûnfolsleine triedden, boarpuntgeometry, en chipklaring |
In blyn gat moat útwreidzje djipper as de fereaske brûkbere tried. Der is gjin universele boarjen djipte basearre allinnich op de1/4 NPT gat grutte; de definitive djipte hinget ôf fan de tapgeometrie, fereaske tried ynset, komponint tekening, en minimale oerbleaune muorre dikte.
Snije de ynterne Pipe Thread
Neidat de pilot gat is boarre, de 1/4-18 NPT pipe tap foarmet de ynterne tried. De kraan moat wurde selektearre foar it wurkstik materiaal, gat type, masine, en chip-flow rjochting.
In kontrolearre tapoperaasje moat de folgjende praktiken omfetsje:
- Kontrolearje de kraanidentifikaasje foar gebrûk.
-
Kontrolearje de snijrânen foar wear, knipen, of opboud materiaal.
-
Rjochtsje de kraan mei de boarre gat as.
-
Brûk in geskikte cutting fluid foar it materiaal en ark.
-
Foarkom sideladen by yngong.
-
Kontrolearje koppel en axial feed.
-
Beheare chips neffens it tapûntwerp.
-
Foarkom dat de kraan yn kontakt komt mei de boaiem fan in blyn gat.
-
Stopje foardat de tried te grut wurdt.
-
Skjinmeitsje de haven foar ynspeksje.
In gewoane hân-tapping-ynstruksje is om de kraan periodyk te foarkommen en te kearen om chips te brekken. Dy oanpak kin wêze geskikt foar guon rjochte fluit hân kranen, mar it moat net tapast meganysk oan eltse tapping proses. Spiraalpunt, spiraalfluit, ûnderbrutsen tried, en stive masine-tapping-ark hawwe ferskillende easken foar chipkontrôle.

Wêrom tik op djipte wichtiger is foar NPT
Mei in rjochte masine tried, fergruttet ekstra ark reis benammen thread lingte. Mei in tapered NPT-tried feroaret ekstra reis ek de effektive triedgrutte by it havengesicht.
| Tapping Betingst | Resultaat by de Haven | Gearstalling Risiko |
|---|---|---|
| Tap te ûndjip | Effektive iepening bliuwt te lyts | Fitting kin net fier genôch ynfiere |
| Korrekte kontrolearre djipte | Fereaske belutsenens en gauge posysje wurde berikt | Konsekwint gearkomste |
| Tap te djip | Effektive iepening wurdt te grut | Fitting kin te fier yngean of los fiele |
| Inkonsistinte arkprojeksje | Port grutte fariearret tusken dielen | Ynstabiele gearstalling en ynspeksjeresultaten |
| Fersliten kraan | De foarm en grutte fan triedden kinne driuwe | Min gauge resultaat of lekkage risiko |
It oantal tap threads oerbleaune boppe it workpiece kin brûkt wurde as in opset observaasje, mar it moat net wêze de definitive akseptaasje metoade. Tapprojeksje fariearret mei arkûntwerp, opset fan holders, opnij slijpen, ôffaklingte en mjitkunde fan it wurkstik.
Ferifiearje de ôfmakke 1/4-18 NPT-thread
A korrekt7/16-inch pilot gatnet garandearje in akseptabel1/4-18 NPT tried. Om't de kraan taper is, hinget de ôfmakke threadgrutte ek ôf fan tapdjipte, ôfstimming, toolkondysje en chipferwidering.
| Ynspeksje item | Metoade | Wat it befêstiget |
|---|---|---|
| Pilot-hole diameter | Bore mjitting | Korrekte start gat grutte |
| Thread condition | Visuele ynspeksje | Gjin burrs, toarne triedden, of ynpakt chips |
| Finished thread grutte | KalibrearreL1 plug gauge | Korrekte hân-tight engagement posysje |
| Funksjonele kontrôle | Matching fitting of spesifisearre test | Gearstalling en sealing prestaasjes |
Download:1/4-18 NPT Tap Drill Grutte, Tapping djipte en ynspeksje Guide
DeL1 plug gaugeis de wichtichste akseptaasje ark foar de klear ynterne NPT tried. Syn ferwizing posysje moat wurde kontrolearre tsjin de oantsjutte diel gesicht, rekken hâldend mei alle chamfer of counterbore. In oerienkommende fitting kin befestigje gearkomste, mar it moat net ferfange kalibrearre gauge ynspeksje.
NPT is net itselde as oare kwart-inch threads
Ferskate tried systemen befetsje "1/4" yn harren oantsjutting, mar se binne net útwikselber.
| Thread System | Typyske oantsjutting | Pitch | Thread Hoek | Foarm | Brûk deselde tapboor automatysk? |
|---|---|---|---|---|---|
| NPT | 1/4-18 NPT | 18 TPI | 60 graden | Tapered | Algemiene referinsje werjûn yn Tabel 1 |
| NPTF | 1/4-18 NPTF | 18 TPI | 60 graden | Tapered dryseal | Befêstigje tekening, tap, en gauge |
| BSPT ynterne | Rc1/4 | 19 TPI | 55 graden | Tapered | Nee |
| BSPT ekstern | R1/4 | 19 TPI | 55 graden | Tapered | Nee |
| BSPP | G1/4 | 19 TPI | 55 graden | Parallel | Nee |
| Unified grof tried | 1/4-20 UNC | 20 TPI | 60 graden | Parallel | Nee |
Download:1/4-inch threadidentifikaasje: NPT, NPTF, BSPT, BSPP en UNC

Ferskate kwart-inch thread systemen brûke ferlykbere nominale oantsjuttings, mar harren pitch, thread hoeke, taper, en sealing metoade binne oars. De kraanboar, piipkraan en ynspeksjemeter moatte dêrom selektearre wurde út de folsleine thread callout ynstee fan út de1/4oantsjutting allinnich.
In mismatched fitting kin ynfiere de haven foar ferskate bochten, mar in part belutsenens net befêstigje komptabiliteit. Ferskillen yn toanhichte of triedfoarm kinne cross-threading, skansearre flanken, ferkearde oansluting en lekkage feroarsaakje. Thread sealant kin net korrigearje ynkompatibele mjitkunde, dus de fereaske standert moat wurde befêstige foardat boarjen en oanboarjen.
FAQ

01.Wat is de juste 1/4 pipe tap drill grutte?
02.Kin in 11 mm drill brûkt wurde foar in 1/4 NPT kraan?
03.Hoe djip moat in 1/4-18 NPT kraan wurde snije?
04.Kin deselde drill en tap wurde brûkt foar 1/4 NPT, NPTF, BSPT, of BSPP threads?
Certifications

CE-sertifikaat

ISO 9001 Sertifikaat

API Q1 Sertifikaat

ABS sertifikaat

AP-5L Sertifikaat

API-5CT Sertifikaat


