



Butt Weld Fittings
Materialen: Carbon Steel, Alloy Steel, Stainless Steel, Duplex / Super Duplex
Grutte berik: ½" - 48"
Muorredikte: SCH 5 – SCH XXS
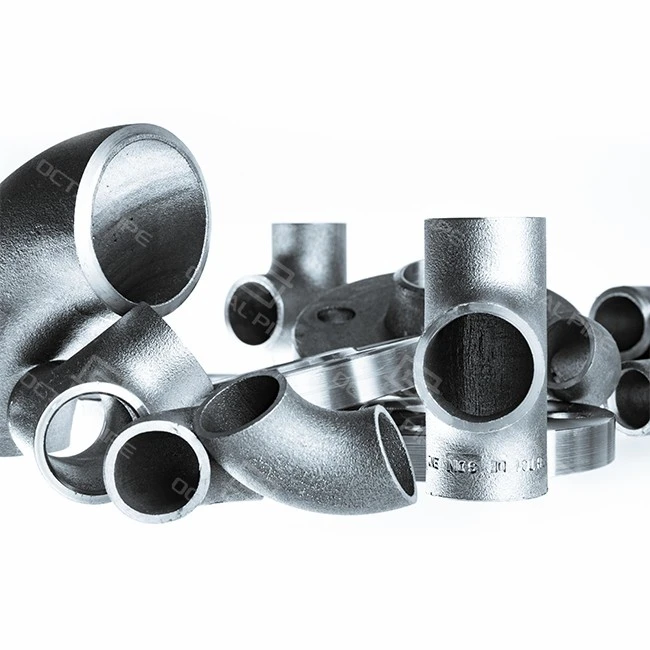
Soarten: Elbows (45 graden, 90 graden, 180 graden), Tees, Reducers, Caps, Crosses, Stub Ends
Ends: Beveled einen (standert), Plain einen beskikber
Warmtebehanneling: normalisearre, annealed, quenched & tempered, oplossing annealed
Testen en QA: Dimensionale kontrôles, NDT (UT, MT, PT, RT), Hydrostatysk
Applikaasjes: oalje en gas, gemysk, macht, wetterbehandeling, yndustriële piping
Butt weld fittingsbinne weld-eindkomponinten (elbows, tees, reduksjers, kappen, stompeinen) dy't brûkt wurde om folsleine -penetraasje laske ferbiningen op proses- en oerdrachtlinen te bouwen. De kaai oanbesteging wearde fanbutt weld fittingsis dimensionale werhelling-sintrum-to-ein, bevelgeometry, en skema-ôfstimming-sadat fjildlassen, NDT, en commissioning de ITP kinne folgje sûnder fit-up-werwurking. Octal Pipe leveret ASME/ASTM/EN-kompatibele fittings mei dokuminteare waarmtebehanneling, NDT-opsjes, en traceable MTC foar projekt frijlitting
Octal Pipeprodusearretbutt weld pipe fittingsfoar oalje- en gas-, petrochemyske, enerzjy- en wetterprojekten. Wy produsearje DN15-DN1200 ynkoalstofstiel (ASTM A234 WPB/WPC, P235GH), alloy stiel (ASTM A234 WP11/WP22, P91/P92), en roestfrij stiel (ASTM A403 WP304/304L/316/316L), mei in moanlikse kapasiteit fan 10.000 ton.
Produksje en kwaliteitskontrôle:
- Formearre en waarm-behannele foar konsekwinte sterkte en duorsumens
- Ofmjittingskontrôles mei help fan calipers, mikrometers en meters om de juste fit te garandearjen
- UT (ultrasonic) ynspeksje foar weld kwaliteit, mei100% fan welds ferifiearre defekt -fergees
- Materiaaltesten mei spektrometers en meganyske testmasines om gemyske gearstalling en meganyske eigenskippen te ferifiearjen
Technyske stipe omfettet:
- Selektearje it juste materiaal en skema foar hege-druk of korrosive omjouwings
- Advys oer welding- en ynstallaasjepraktiken foar glêde trochstreaming en lange libbensdoer
Us fittings binne brûkt yn EPC-projekten yn it Midden-Easten, Afrika en Amearika, foldogge oan ASME, ASTM en ISO noarmen, en levere op projektskema's.


Noarmen & Materiaal Graden
| Ûnderdiel | Typyske oanbod (Octal Pipe) |
|---|---|
| Standerts | ASME B16.9, ASTM A234/A403, EN 10253 (plus MSS SP-43 wêr fan tapassing) (Octal Pipe Co., Ltd.) |
| Materialen | Carbon / alloy / RVS; duplex op oanfraach (Octal Pipe Co., Ltd.) |
| Grutte berik | 1/2"–48" (DN15–DN1200) (Octal Pipe Co., Ltd.) |
| Wall (skema) | SCH 5 oant XXS (Octal Pipe Co., Ltd.) |
| Soarten | 45/90/180 elbows, tees, reduksjers, kappen, krusingen, stub-einen (Octal Pipe Co., Ltd.) |
| Ends | Beveled ends standert; gewoane einen beskikber (Octal Pipe Co., Ltd.) |
| QA opsjes | Dimensionale kontrôles + UT/MT/PT/RT per ITP; hydro/pneumatyske op oanfraach (Octal Pipe Co., Ltd.) |
Grutte: ½" - 48"
Muorre diktes: SCH 5 to SCH XXS
Einen: Beveled (standert), Plain Ends (spesjaal)
Kompatibel mei flanges, kleppen, en pipen yn yntegreare systemen
Soarten Butt Weld Fittings
| Fitting type | Algemiene farianten (wat te neamen) | Wêr't it foar brûkt wurdt op 'e side (workfront kontekst) | Key spec detail om werwurking te foarkommen |
|---|---|---|---|
| Elbows | 45 graden / 90 graden / 180 graden; LR (1.5D)vsSR (1.0D) | Rûte om rekken, sleepers, skids; hâld helling / drain op proses en nut rigels | BefêstigjeLR tsjin SR, NPS/SCH (of OD×WT), en skuorre per standert, sadat-op gjin slypjen nedich is |
| Tees | Gelikense tee / Tee ferminderje | Branch off headers nei ynstruminten/apparatuer tie-ins; fabrisearre spooltûken | Spesifisearje branchgrutte dúdlik; befêstigjebranch skemaen tolerânsjes, sadat de tûken net oerienkomme, de woartelgap net iepent |
| Reducers | Konsintrysk / Eksintrysk (plat-oan-boppe / plat-ûnder-ûnder) | Konsintrysk foar fertikale linen; eksintrike foar pomp suction en drainable rint | Steatoriïntaasje(FOT / FOB) + oergongsskema om luchtpockets of hellingsferlies te foarkommen |
| Caps | standert cap; swiere muorre / druk cap | Slút piipeinen foar jaloezieën foar hydrotest, deade-, takomstige ferbiningen- | Match cap topipe skema; befêstigje einfoarbereiding sadat de kap gjin tin-tot-dikke lasprobleem wurdt |
| Krúskes | Gelikense krús / ferminderjend krús (minder gewoan) | Kompakte manifolds en ynstruminten nimme -ôf as de romte krap is | Befêstigje helberens: krusingen binne gefoelich foar dimensjetolerânsje-faak better om twa tees te brûken, útsein as spesifikaasje krús fereasket |
| Stub Ends / Lap Joints | Koarte / lange patroanstub eintsjes; brûkt mei lap-gewrichtsflens | Frequent ûnderhâld spoelen, lined pipe ferbinings, corrosie fergoeding strategyen | Rop útpatroan, gesicht lingte, en mating flange standert sadat bolt-op en pakking sitplakken binne foarsisber |


Produksjeproses foar butt weld fittings (fabryksequence)
- Formearje (smeden / hjitpressen):de passende blank wurdt foarme yn 'e elbow / tee / reduksje foarm. Dizze stap bepaalt foar in grut part de uniformiteit fan 'e muorre en de basismjitkunde, dat is wêrom't it direkte ynfloed hat op fit-opbutt weld pipe fittings.
- Snije en foarmje:de foarme blank wurdt ôfsnien en profilearre nei de doeldimensjes (bgl. sintrum-oant-ein en totale lingte). Konsekwinte foarmjouwing hâldt spoolfabryk werheljeber-foaral op slipwurk mei in protte werhelle gewrichten.
- Beveling & ein tarieding:weld einen wurde machined oan de fereaske bevel profyl en ein squareness. Stabile ein prep helpt welders te hâlden in konsekwint woartel betingst; it wurdt noch gefoeliger wannearbutt weld tube fittingswurde besteld troch OD×WT en tight fit-up wurdt ferwachte.
- Warmtebehanneling (troch materiaalklasse):normalizing / annealing / oplossing annealing wurdt tapast as nedich troch it materiaal en standert. Foarroestfrij stiel butt weld pipe fittings, juste waarmte behanneling is ûnderdiel fan de frijlitting basis foar weldability en eigendom neilibjen.
- Surface finishing + definitive release:roestfrij fittings wurde typysk ingelegde / skjinmakke, dan wurdt it lot ynspektearre, markearre en frijjûn mei traceable dokumintaasje (MTC / lot mapping), sadat de ferstjoering kin wurde akseptearre as kontrolearrebutt weld fittings, net mingde losse stikken.
Ynspeksje & Quality Assurance
Octal Pipe hanthavenet in wiidweidich multi-programma foar kwaliteitskontrôle fan grûnstof oant klear fitting:
| QC item | Wat wy kontrolearje | Typyske kontrôle- / akseptaasjenûmers dy't keapers brûke | Wat jo ûntfange yn it útjeftepakket |
|---|---|---|---|
| Skiekunde ferifikaasje (PMI / OES) | Gradebefêstiging om ming-ups te foarkommen (esp. 304L/316L) | 100% waarmte-nivoferifikaasje; foar oarders fan mingde-klasse hawwe in protte keapers nedich100% stik PMI | PMI / OES rapport + waarmte / lot mapping |
| Meganyske tests | Trek / opbringst / elongaasje (per waarmte / lot) | 1 set per waarmte(of per lot) as basisline; ekstra tests per ITP foar krityske plicht | MTC + lab test rapport |
| Billet/body UT (laminaasjes) | Ynterne soliditeit foar / nei foarmjen | Faak oantsjutte as100% UT-scanningfoar krityske fittings of swiere muorre | UT-rapport mei omfang + akseptaasjeresultaat |
| Dimensionale kontrôle | OD/ID, WT, ovality, sintrum-to-ein | Typyske winkelkontrôles:ovality Minder as of gelyk oan 1,0% fan OD; WT net ûnder nominaal mei > 12.5%(mienskiplike minimumregel); sintrum-to-end kontrolearre neffens B16.9/EN 10253 | Dimensionaal ynspeksjeblêd (partij-basearre) |
| Bevel & ein prep | Bevel hoeke / root face / squareness | Algemiene bevelbasis (ASME B16.25-styl):37,5 graden ± 2,5 graden; root gesicht typysk~1,6 mm (1/16")(projekt kin oanskerpe); ein squareness faak kontrolearre oanMinder as of gelyk oan 1,0 mm | Beëinigje-record foar prep ynspeksje + foto's op oanfraach |
| Heat behanneling kontrôle | Normalisearjen / annealing / oplossing annealing (as fan tapassing) | Traceability fan oven mei kontrolearre syklus; in protte eigners freegje omtemperatuer charts per batchen hurdens kontrôles wêr nedich | Waarmte-behannelingsdiagram / rekord + hurdensrapport (as oantsjutte) |
| Surface ûndersyk | Folden, rûnen, barsten, ynsletten | 100% fisueel; foar roestfrij "skjin oerflak" wurdt ferwachting faak skreaun yn PO (gjin ynbêde skaal, gjin skerpe rânen / bramen) | Fisuele ynspeksje checklist |
| NDT (per materiaal en ITP) | MT/PT/UT/RT as nedich | Typyske ITP-patroanen:MT/PT 100%op krityske oerflakken;RT 10-100%allinnich as laske fittings wurde levere / doe't ITP neamt it | NDT-rapporten mei dekkingsomfang + resultaten |
| Druk- / lektesten (as nedich) | Hydro / pneumatyske | As oantsjutte: hydro gewoanlik1,5 × ûntwerpdruk; hold tiid faakGrutter as of lyk oan 30-120 s(ITP-definiearre) | Testrapport (druk / hold / tiid / lot) |
Technyske foardielen
- Stabiele útfier mei hege-folume:Octal Pipe rint jierliks meardere foarmjende rigels -om it oanbod stabile te hâlden foar bulk EPC-pakketten-elbogen, tees, redukteurs en kappen-sûnder skemadruk op side te meitsjen.
- Repeatable fit-up kwaliteit:Proseskontrôle rjochtet him op 'e dimensjes dy't lassers eins fiele yn it fjild-muorre dikte uniformiteit, ovality kontrôle, en konsekwint bevel mjitkunde-sadat butt weld pipe fittings skjin útliene mei piipeinen en ferminderje slypjen/ferwurkjen by it lassen.
- Ynline ein-prep-konsistinsje (skuorre as in kontrolearre útfier):Ynstee fan beveling te behanneljen as in "lêste-minute"-stap, brûkt Octal Pipe tawijde ein-rjochte-/bevelstasjons mei hoek-/lânkontrôles, en hâldt it bevelprofyl konsekwint oer partijen-sadat rootbetingsten stabyl bliuwe tidens RT/UT-oandreaune weld-akseptaasje.
- Formaasje + waarmte-behannelingsdissipline op linenivo:Elbows/Tees/reducers wurde produsearre fia kontroleare foarmingsrûtes en oerienkommende waarmte-behannelingssyklusen (normalisearjen/gloeijen/oplossingsgloeien per klasse), mei batch-traceability ûnderhâlden troch elk stasjon -sadat meganyske eigenskippen en lasberens binne werhelle, net ôfhinklik fan de gewoante fan 'e operator.
- Technyske stipe dy't bestelflaters foarkomt:Foar it ferstjoeren kin Octal Pipe isometryske/MTO's besjen om LR/SR, konsintryske vs eksintrike oriïntaasje, skema-transysjes, en ein-foarbereidingseasken- te befêstigjen, troch it foarkommen fan "ferkearde passende type" fertragingen dy't typysk allinich by fit- omheech komme.
- Eksportearje-klear beskerming:Standerdisearre markearring, einbeskerming, en bondel-/krat-ferpakking hâlde bevels en dichtingsgesichten beskerme by it behanneljen, sadat fittings klear binne foar ûntfangst fan ynspeksje en lassen yn stee fan oanreitsjen-.


Butt Weld Fittings "Fit-Up Risk Map" (Pipe vs Tube vs Stainless)
Butt weld fittings (basisline pipe packages):
- Ynbutt weld pipe fittings, de wichtichste kontrôle punt isskema alignment-de fitting moat oerienkomme mei de OD/WT-famylje fan 'e piip, sadat de welder net twongen wurdt om it "past te meitsjen" troch it woartellân te slypjen of it gat te iepenjen. Op Octal Pipe-pakketten befêstigje wy normaalNPS + skema (of OD × WT)en beskoattelje de passende standert (bgl. B16.9) sadat sintrum-to-ein en skuorjende geometry konsekwint bliuwe oer de spoelloop.
Butt weld tube fittings (tube OD mismatch risiko):
- Butt weld tube fittingsbinne wêr't projekten tiid ferlieze om't "grutte formulearring" ferskate OD-systemen kinne ferbergje. Tube-basearre BOM's sitearje faakOD × WT direkt, wylst pipe-basearre BOM's brûkeNPS/SCH-en in lytse mismatch wurdt in grut fit-probleem as in protte gewrichten orbitaal-laske binne of prefabrikeare op skids. De praktyske fix is simpel: behannelje tube fittings asOD-bestjoerde komponintenen spesifisearje de mating tube OD standert (en eksakte OD × WT) yn de PO, net allinnich in nominale grutte.
RVS butt weld pipe fittings (release risiko is net allinnich klasse):
- Foarroestfrij stiel butt weld pipe fittings, de mienskiplike mislearring is net "ferkearde 316L"-it is frijlitting en fabrication ferrassingen: oerflak betingst dy't vlekken tidens opslach, waarmte -beynfloede saken dy't komplisearje welding, en mingde-lot traceability dat fertraget ûntfangst ynspeksje. Octal Pipe hâldt roestfrij fitting release audit-freonlik troch de PO op te rjochtsjengraad dúdlikens (304L/316L)plusfinish / cleaning ferwachting, en skipfeart meilot mapping (markearring → MTC)sadat fittings kinne wurde opfierd troch waarmte en grutte sûnder opnij-sortearje op 'e winkelflier.
Applikaasjes / wurkfrontscenario's (wêr't butt weld fittings feitlik wurde brûkt)
- Shutdown tie-yn in live rack line (brownfield fernijing):
Crews snije meastentiids yn90 graad LR elbows + ferminderjen teesom stipe om te rerouteren, ynstrumint take-offs ta te foegjen, of in nije skid oan in besteande koptekst te ferbinen tidens in koart ûnderbrekkingsfinster. De "echte" útdaging is fit-up speed-ifsintrum-to-einof bevel is inkonsekwint, welders einigje grinding lân / root gat, en de mienskiplike wurdt dreger te pass RT / UT. Op Octal Pipe-pakketten stappe wy typysk fittings trochISO line list(grutte / skema / materiaal), sadat it lasteam de juste elbow / tee-set per spool kin kieze sûnder muorren te mingjen.
- Prefabrykaasje fan buisspoelen foar modulêre skids (repetitive welds, strakke tolerânsjes):
Skidwinkels hawwe hûnderten werhelle joints-konsintryske ferlytsers, kappen, tees en koarte-elbogen-dêr't ien ferkeard skema oer in hiele batch kin oerfalle yn werwurking. Yn 'e praktyk is it risiko "tinne-tot-dikke" oergongen dy't parameterferoarings twinge om mids-rinnen en trage produksje. Octal Pipe stipet skid fabrication troch aligning de PO neiNPS/SCH (of OD×WT)en it leverjen fan fittings mei dúdlike markearring en in protte-mappende releasepakket, sadat spools konsekwint bliuwe fan 'e earste weld oant de lêste hydrotest.
- Pump suction / drainable proses rint (oriïntaasje-gefoelige fittings):
Yn pompstasjons en proses-ienheden,eksintrike fermindererswurde spesifyk brûkt om luchtpockets te foarkommen en stabile suction te behâlden-meastentiidsplat-boppe-boppe (FOT)op horizontale suction rigels, en oriïntearre reducers / tees wurde brûkt om te hâlden drain hellingen. De pine oan it wurkfront is net "de reduksjer bestiet", it is dat de reduksjer oankomt sûnder oriïntaasje definieare, sadat it fjildteam it ferkeard flipt en letter problemen mei vibraasje / kavitaasje of ôfwettering jaget. Octal Pipe befêstiget faaks de eask foar ferminderingsoriïntaasje (FOT / FOB) by it oanheljen om dy foarkommende sidekorreksje foar te kommen.
- Hege-temperatuerkopteksten (stoom, waarmte-oerdracht, kachelferbiningen):
Dizze pakketten fertrouwe sterk op reduktinten, tees en elbows dy't oerienkomme moatte mei legere pijpskema's en waarmte-behannelingsstaten. De ynspeksje fokus is meastalmateriaal traceability + waarmte-bewiis foar behanneling + NDT-omfangom't eigners gjin net-dokumintearre fittings wolle ynstalleare op in koptekst dy't jierrenlang termysk sil fytse. Octal Pipe ferstjoert typysk alloy fitting lots mei it frijlittingsbewiis yn kaart brocht oan markearring, sadat de ynspeksje fan 'e eigner de batch kin wiskje sûnder holdpunten.
FAQ

F: Butt weld fittings vs butt weld pipe fittings vs butt weld tube fittings - wat is it ferskil?
F: Hokker skuorre komme buisfittings foar stomplaskes normaal mei (en wat moat wurde kontrolearre foardat se passe-op)?
F: Hoe tin kin in B16.9 fitting wurde fergelike mei it pipeskema (muorre-diktekontrôle)?
F: Wat moat spesifisearre wurde foar fittings foar stomplaske pipen fan roestfrij stiel om ferkearde -grade releases (304L vs 316L) te foarkommen?
Certifications

CE-sertifikaat

ISO 9001 Sertifikaat

API Q1 Sertifikaat

ABS sertifikaat

AP-5L Sertifikaat

API-5CT Sertifikaat
Noarmen:ASME B16.9, ASTM A234, ASTM A403
Materialen:Koalstof, Alloy, RVS, Duplex Steel
Grutte: ½″ – 48″
Wall Schedules:SCH 5 – XXS
Soarten:Elbow, Tee, Reducer, Cap, Cross, Stub End
Ferbinings:Butt weld (standert), Socket / Threaded (lytsere maten)
heale ferkeap...: butt pipe fittings, China Butt Weld Fittings fabrikanten, leveransiers, fabryk
Foarige
Folgjende2...Folgjende2
Socket Weld Pipe FittingsDo meist miskien ek wol oer


Stjoer Inquiry