


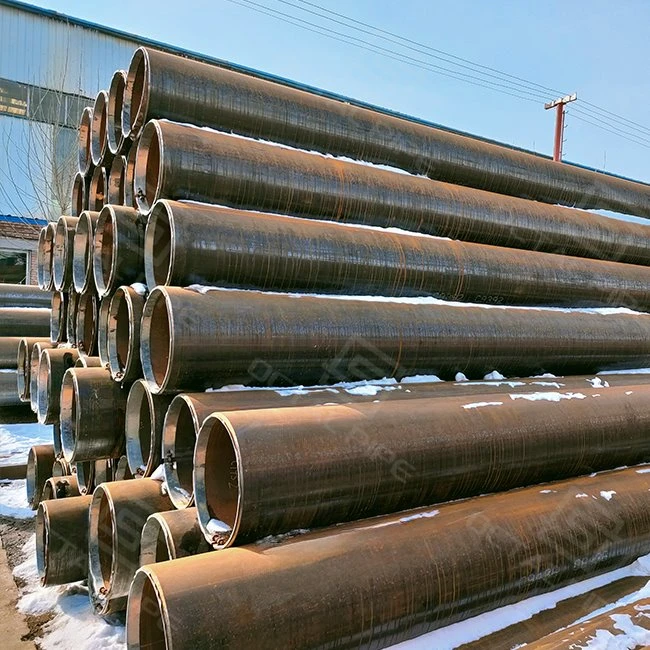

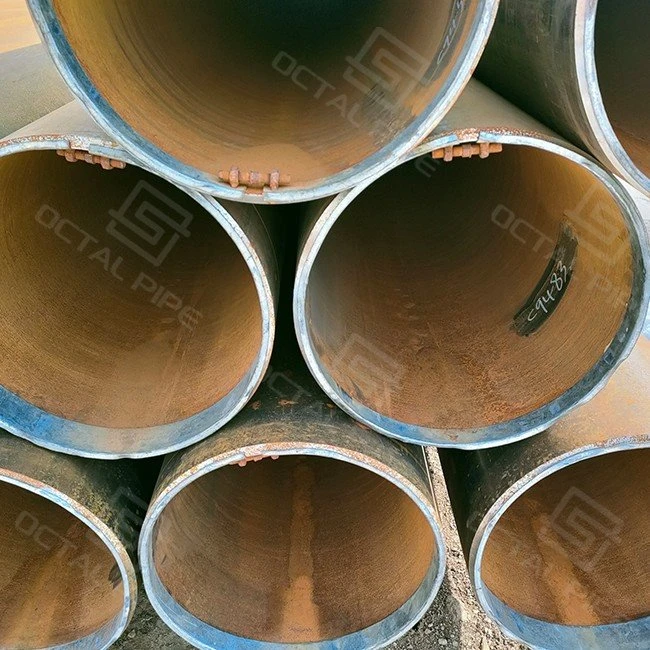
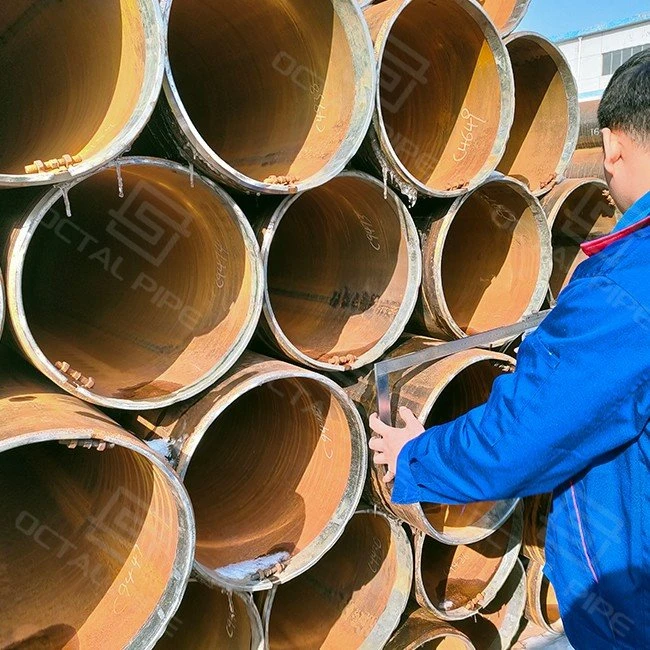
ERW Pipe
Berik fan bûtendiameter: 3/4" - 24"
Muorredikte: 4 - 20mm (oanpast)
Lengte: 6m, 12m, 20FT, 40FT of oanpast
Staalklassen: API 5L Gr. B, X42-X90
Produktnivo's: PSL1, PSL2
Eindetype: skuorre, effen, threaded en keppele
Oerflakbehanneling: Swarte skilderij, Vernished, 3PE, FBE, Galvanized, Epoksy
Testen: Hydrostatyske test, UT, ECT
API 5L, ISO, EN noarmen
Beskerming: Plastic / izeren einkappen
Applikaasjes: oalje en gas, bou, macht, marine, lânbou
ERW laske stielen piipis in rjochte -naad laske piip makke fan stielen coil, wêrby't de strip rânen wurde ferwaarme troch elektryske ferset en smeid tegearre te foarmjen in solide longitudinale weld.ERW stiet foar Electric Resistance Welded, en it wurdt ornaris selektearre foar line piip, wetter oerdracht, en strukturele tsjinst dêr't konsekwint OD, snelle levering, en kosten effisjinsje saak. De weld rint longitudinaal lâns de piip, wat resultearret yn kompakte struktuer, hege sterkte, en poerbêste dimensionale krektens. Mei hege produksje-effisjinsje en relatyf lege kosten binne ERW-pipen in wichtige kar wurden yn yndustry lykas oalje- en gasferfier, ynfrastruktuerbou, agraryske yrrigaasje, en masinefabrikaazje.


ERW Pipe Specification (OD, WT, Graden & Standards)
| Ûnderdiel | Realistysk berik / opsjes | Praktyske notysjes foar keapers |
|---|---|---|
| Buitendiameter (OD) | 21,3-660,4 mm (NPS 1/2–26, DN 15–650) | Dit beslacht de mainstream ERW-grutte band brûkt foar nutslinen, struktureel wurk, en in protte onshore pipelinepakketten. |
| Muorredikte (WT) | ~2.0-25.4 mm (OD-ôfhinklik) | Gewoanlik besteld trochASME B36.10M skema's: SCH 10/20/30/40/60/80/120/160; ekSTD / XS / XXSwêr fan tapassing. |
| Standerts | API 5L (PSL1/PSL2), ASTM A53, ASTM A500, ASTM A252, EN 10219, EN 10217 | Kies troch tsjinst:API 5Lfoar line pipe;A53foar algemiene ferfier / galvanizing;A500/EN10219foar strukturele;A252foar pylken. |
| Common Grades | API 5L: Gr.B, X42–X70 |ASTM A53: Gr.A/Gr.B |ASTM A500: Gr.B/Gr.C |EN 10219: S235JRH / S275J0H / S355J2H | Hâld de ranglist "deal-echt": lit allinich sifers sjen dy't jo eins leverje, om't keapers om MTC- en ITP-bewiis freegje. |
| Lingte | 5,8/6,0 m (SRL); 11,8/12,0 m (DRL); snije-op-lange beskikber (faak oant 18 m op ôfspraak) | State SRL / DRL as standert; langere CTL behannelje as projektopsje (hinget ôf fan tolerânsje foar ferfier en rjochtheid). |
| Ein Finish | Plain End (PE) / Bevel End (BE) / Threaded & Coupled (T&C) | API 5L pakketten faak spesifisearje PE / BE; T&C is gewoan foar guon lege-gebrûk. |
| Oerflak / Coating | Swart / lak / galvanized;FBE / 2LPE / 3LPE / 3LPP(fakultatyf) | Coating seleksje moat folgje de line spec (grûn, temperatuer, ynstallaasje metoade). |
| Ynspeksje & dokuminten | Weld naadUT / Eddy Current; hydrostatyske test; dimensional & fisueel;EN10204 3.1 / 3.2 MTC(as nedich) | Set jo "auditable proof" hjir: NDT-omfang, hydrotest, traceability, opsjes foar tsjûge fan tredden-. |
ERW Pipe Manufacturing Process
Octal Pipe folget strikt ynternasjonale noarmen by it produsearjen fan ERW-pipen, mei help fan automatisearre en yntelliginte apparatuer om stabile en betroubere produktprestaasjes te garandearjen. It folsleine proses omfettet:

1. Raw Material Ynspeksje & Tarieding
- Stielplaten dy't foldogge oan API, ISO en oare ynternasjonale noarmen wurde selektearre.
- Gemyske gearstalling, meganyske eigenskippen en oerflakdefekten wurde hifke om konsistinsje te garandearjen.
2. Cutting & Forming
- Hege-snijapparatuer soarget foar diminsjonele krektens.
- Stielen platen wurde stadichoan bûgd troch it foarmjen fan masines yn rûne pipe billets.
3. Heech-frekwinsje ferset welding
- Rânen wurde ferwaarme ta in plestik steat en laske tegearre mei squeeze rollers.
- Strom, spanning en weldingsnelheid wurde automatysk oanpast om dichte en trochgeande welds te garandearjen.
4. Heat behanneling (annealing / normalizing)
- Stressferlies foar welds en waarmte-oandwaande sônes.
- Ferbettert mikrostruktuer, taaiens, en crack ferset.
5. Nondestructive Testing & Ynspeksje
- Ultrasone testen (UT):detektearret ynterne weld gebreken.
- Eddy current testing (ECT):identifisearret oerflak skuorren en inclusions.
- Hydrostatyske testen:ferifiearret druk ferset.
- Dimensionale ynspeksje:muorre dikte, ovality, lingte tolerânsjes.
6. Sizing, Cutting & Finishing
- Spraykoeling en maatwurk soargje foar rûnheid en rjochtheid.
- Pipen wurde ôfsnien op lingte as per klant easken, mei chamfering en deburring.
7. Surface Treatment & Coating
- Beitsen, strieljen, of anty--korrosjecoatings (3PE, epoksypoeder) ferbetterje korrosjebestriding.


ERW Pipe Seam Quality Control
De longitudinaleERW pipe naadis it ienige meast kontrolearre gebiet yn ERW / HFW produksje. Foar projektoankeap is naadkontrôle gjin slogan-it is in keatling fan yn-proseskontrôles, folsleine-ynspeksje, en traceable records dy't bewize dat de naad konsekwint fusearre, ôfsnien en hifke is.
- Yn-proses naadkontrôle:coil / waarmte traceability, edge tarieding, en in fêste welding parameter finster (power / snelheid / squeeze) te hâlden naad smeden stabyl.ID / OD sjaalswurdt regele om te foldwaan oan bead profyl easken foar flow tsjinst en coating yntegriteit.
- Folsleine-naad NDT:de longitudinale naad wurdt ynspektearre trochUT en/of Eddy Currentper de bestjoerende standert en projekt ITP, mei kalibrearre ynstellings en dokumintearre akseptaasjekritearia.
- Druk yntegriteit: hydrostatyske testwurdt útfierd as nedich; dimensionale kontrôles (OD / ovality / rjochtheid) wurde ferifiearre mei naadgebiet stabiliteit yn gedachten.
- Reparaasje en disposysje:naad oantsjuttings folgje in dúdlike disposition regel (akseptearje / opnij-ynspektearje / ôfwize) ôfstimd mei de spesifikaasje; elke tastiene reparaasje wurdt opnommen en opnij-ferifiearre.
- Auditable leveringen:waarmte No mapping, NDT rapport, hydrotest rapport, enEN10204 3.1 / 3.2 MTC(as frege).


ERW Pipe vs Seamless Pipe: Hoe te kiezen
Foar de measte projekten is it beslút ienfâldich:ERW is in kosten-effektive kar as laske piip tastien is en tsjinst binnen standert ûntwerpmarzjes is; Seamless wurdt de foarkar as de spesifikaasje it fereasket of as de plicht swier is.Octal Pipe kin beide rûtes leverje en helpe jo de juste opsje te selektearjen basearre op koade en risikonivo.
- Kies ERWwannear jo nedich hawwefoarsisber OD / WT, koartere lead tiid, en stabile folume oanbodfoar nutsbedriuwen, struktureel wurk, en in protte onshore line pakketten.Key kontrôle punt:de longitudinaleERW naad-Octal Pipe kontrolearret naadkonsistinsje trochedge tarieding + stabile welding parameter finster, en ferifiearret yntegriteit meifolsleine-naad NDT (UT/Eddy Current as spesifisearre) + hydrostatyske test. Foar dokumintaasje leverje wytraceability fan waarmte/spoel en EN10204 3.1 MTC(3.2 en tsjûgenis fan tredde-partij beskikber op oanfraach).
- Kies Seamlesswannear't de tsjinst ishege druk / hege temperatuer, swiere cyclic lading, of as de klant / spec stelt"allinich naadloos."Seamless ferminderet soargen oer weld-naadbeoardieling yn krityske oankeapen, en wurdt faak selektearre as keapers in ienfâldiger kontrôlepaad wolle foarûntwerp-oandreaune tsjinsten(druk- / temperatuermarzjes, wurgenssensitiviteit, of strange easken foar eigners). Om foar te kommen omfang gatten, riedt Octal Pipe oankoade / standert, OD × WT, klasse, testomfang, en dokumintnivodúdlik yn 'e RFQ / PO.
Octal Pipe keaper tip:Yn jo RFQ / PO, steatstandert + grade + OD×WT + PSL (as API 5L) + naad NDT-omfang + hydrotest + EN10204 3.1/3.2. Dit slút de ynspeksjegrins op en foarkomt werwurking by dokumintbeoardieling.
- Manufacturing: Coil + laske naad vs solide billet (gjin naad)
- OD-berik: ERW faak ekonomysk oant mid-OD vs naadloos better by lytse-OD/hege-druk
- Typysk gebrûk: onshore linen / nutsbedriuwen / struktueren tsjin kritysk proses / hege-druk
- Risiko kontrôle: weld naad NDT vs folsleine lichem yntegriteit + NDT
- Kosten / Leadtiid: ERW leger en flugger vs naadloos heger en langer


REW Pipes Applikaasjes & Case Studies
Oalje- en gasferfier (Onshore ROW-konstruksje):
Yn rjochts-fan-wurk wurdt it tempo ynsteld trochstringing → fit-up → welding → NDT release → coating repair → lowering-in. ERW / HFW piip wurdt faak keazen as it pakket nedichsnelle molen trochstreaming en stabile OD / WTfoar fit-effisjinsje. Dit is wêr't in leveransier syn dissipline ferskynt: meiOctal Pipe, de jobsite team typysk krijt intraceable dokumint pack(heat/coil mapping + MTC) ôfstimd mei it projekt ITP, dus tie-ins wurde net ophâlden te wachtsjen op papierwurk. Fjildkontrôles rjochtsje gewoanlik oplasnaad NDT-dekking (folsleine -UT/EC as fereaske)en hydroteststatus-om't elke holding dêr it lassen stopet en fertraging ferleegje-yn.
Konstruksje en ynfrastruktuer (fabrykaasje en ynstallaasje mei hege-throughput):
Foar guardrails, frames, mouwen, en algemiene strukturele leden, bemanningen binne kontinucutting to length, coping, boarje, slotting, en welding heakjes-meastentiids mei repetitive jigs. Wat wichtich is yn 'e praktyk isrepeatable mjitkunde(OD, ovality, straightness) sadat dielen net "fjochtsje" de jig en bemanningen net burn oeren op twongen ôfstimming of rework. In praktyske manier wêrop Octal Pipe dit stipet is troch spesifikaasjes te hâldentabel-oandreaune(OD × WT, tolerânsje, lingte strategy) en supplyingynspeksje recordsdat oerienkomt mei hoe't site QC kontrolearret materialen: dimensional resultaten, marking / traceability, en naad ynspeksje omfang dêr't taheaksels konsintrearje.
Strom- en yndustriële siden (finsters ôfslute en beheiningen foar fergunningen):
Tidens ûnderbrekkings / turnarounds, jo faak krije infêst wurk finster, beheinde waarme-wurkfergunningen, en beheinde opslachromte-dus materiaal moat oankommeklear-om-te fabrisearjen. ERW pipe wurdt faak brûkt foarrekken, stipet, mouwen, en helplinen, dêr't de baan risiko is net "kinne wy keapje pipe," mar "kinne wy slute QA fluch." Hjir giet de wearde fan Octal Pipe minder oer marketing en mear oerrelease snelheid: hydro/NDT-bewiis, dúdlike lot traceability, en in ITP-freonlike dokumint set sadat spools kinne wurde ôfmeld sûnder ekstra holdpunten of opnij-testen.
Oanbestegingswearde & klantfoardielen
| Buyer Prioriteit | Wat it betsjut op side | Octal Pipe Leverings | Wêrom It Matters |
|---|---|---|---|
| Lead Time & Batch Delivery | Projekten mislearje as pipe komt let of komt yn 'e ferkearde folchoarder foar welding / ynstallaasje. | Rolling + stock planning foar mienskiplike maten;batch shipment skemaôfstimd op jo bou folchoarder; paklist per lot / grutte. | Hâldt ROW / wurkfront yn beweging en ferminderet oerlêst fan laydown en "ûntbrekkende grutte" stopjes. |
| Weld Seam Risk Control (RW naad) | Ynspekteurs rjochtsje har op naadyntegriteit foar frijlitting foar tie-yn en ferlege-yn. | Folsleine-naad NDT (UT en/of Eddy Current lykas oantsjutte)+ hydrotest as fereaske; dokumintearre akseptaasje / disposysje per standert / ITP. | Foarkomt holdpunten feroarsake troch ûndúdlike NDT-omfang of skeel oer naadkwaliteit. |
| Dimensionale konsistinsje foar fit- | Slechte OD/ovaaliteit/rjochtheid fertraagt fit-op, fergruttet it slypjen, mismatch en werwurk. | Kontrolearre OD / WT; dimensionale ynspeksje records; lingte strategy (SRL / DRL / CTL) ôfpraat yn PO. | Ferbetteret de oanpassing-snelheid en ferminderet fjildferwurking en skemagliding. |
| Konformiteit en traceable dokumintaasje | Materialen kinne wurde ôfwiisd op papierwurk, sels as de piip fysyk goed is. | EN10204 3.1 MTC(3.2 op oanfraach), lot / waarmte traceability, ynspeksje rapporten ferpakt per projekt. | Ferkoart de syklus fan dokumintbeoardieling en foarkomt "levere mar net frijlitten" situaasjes. |
| Projektopsjes (einen en coating) | Ferkearde einen/coating meitsje direkte werwurking fan de side (opnij-beveling, coating reparaasje, fertragingen). | PE / BE / T & C opsjes; coating opsjes lykasFBE / 2LPE / 3LPE / 3LPPwannear nedich; ein beskerming en markearring per PO. | Ferminderet op-webside wiziging en coating touch-up wurkdruk. |
Jo optimale kar foar oankeap
Mei avansearre produksjeprosessen, strange kwaliteitskontrôle, en brede tapassingsfjilden, binne Octal Pipe's ERW laske buizen de foarkarsoplossing wurden foar globale oalje- en gas-, bouw- en engineeringkliïnten. Troch trochgeande ynnovaasje en effisjint oanbodketenbehear leverje wy produkten en tsjinsten dy't soargje foar hegere kosteneffisjinsje, betrouberens en prestaasjes op lange termyn.
FAQ

F: Wat is it ferskil tusken ERW en HFW pipe?
F: Hoe bepale jo ERW-pipedrukwurdearring?
F: ERW pipe vs seamless pipe - hokker moat ik kieze?
F: Wat betsjut ERW yn stielen piip?
Certifications

CE-sertifikaat

ISO 9001 Sertifikaat

API Q1 Sertifikaat

ABS sertifikaat

AP-5L Sertifikaat

API-5CT Sertifikaat
| Parameter | Spesifikaasje |
|---|---|
| OD Range | 21,3–660,4 mm (NPS 1/2–26) |
| Wall Dikte | ~2.0–25.4 mm (OD-ôfhinklik), SCH 10–SCH 160 / STD / XS |
| Lingte | 5,8/6,0 m (SRL), 11,8/12,0 m (DRL), cut-op-lengte beskikber |
| Standerts | API 5L (PSL1/PSL2), ASTM A53, ASTM A500, ASTM A252, EN 10219, EN 10217 |
| Graden | API 5L Gr.B / X42–X70; ASTM A53 Gr.A/Gr.B; EN 10219 S235JRH/S275J0H/S355J2H |
| Ends | PE / BE / Threaded & Coupled (as fereaske) |
| Oerflak / Coating | Bare/swart, lak, galvanisearre; FBE / 2LPE / 3LPE / 3LPP opsjoneel |
| Ynspeksje & Tests | Lasnaad UT en/of Eddy Current (per spesifikaasje), hydrostatyske test (as fereaske), dimensionale en fisuele ynspeksje, EN10204 3.1 (3.2 opsjoneel) |
heale ferkeap...: ERW Pipe, Sina ERW Pipe fabrikanten, leveransiers, fabryk
Foarige
API 5L Seamless PipeFolgjende2
SSAW PipeDo meist miskien ek wol oer


Stjoer Inquiry